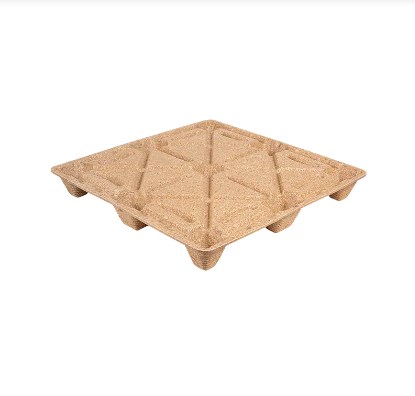
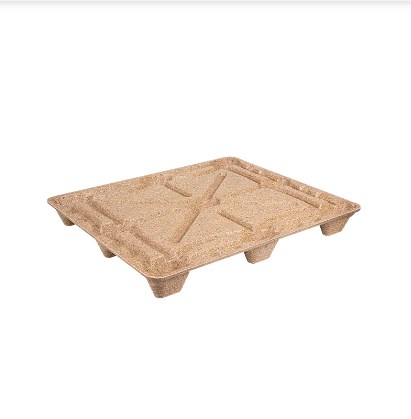
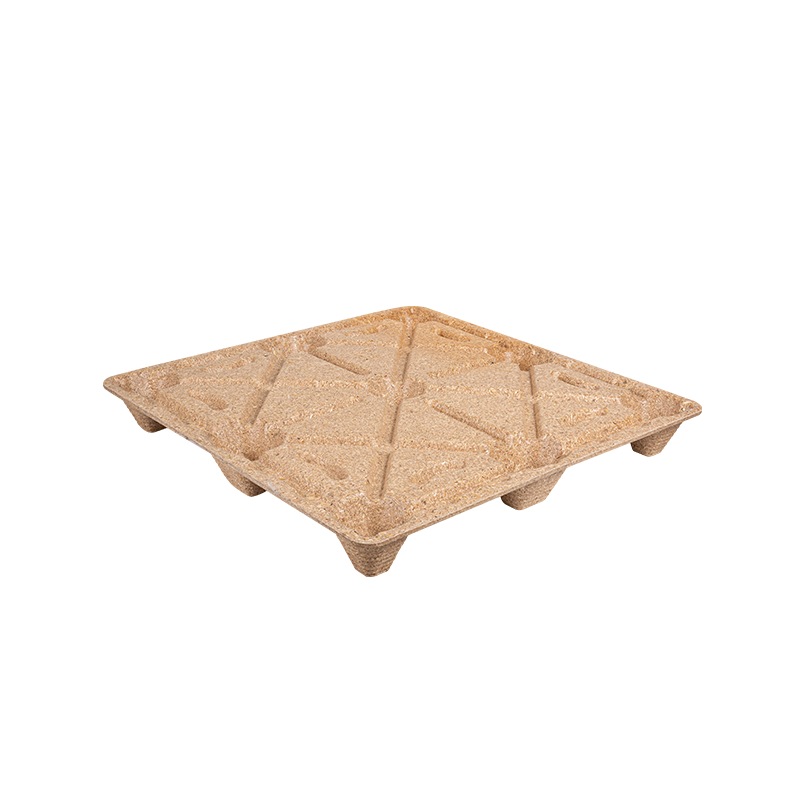
Pallet gỗ đúc hay còn gọi là pallet gỗ đúc pallet gỗ ép, pallet gỗ ép, hoặc pallet gỗ nén , được sản xuất bằng cách kết hợp các hạt hoặc sợi gỗ đã chuẩn bị sẵn với chất kết dính và tạo thành hỗn hợp bên trong khuôn được nung nóng dưới áp suất.
Không giống như các pallet gỗ đóng đinh thông thường, sàn pallet, các gân đỡ, chân và hình học lối vào càng nâng có thể được hình thành như một cấu trúc tích hợp. Phương pháp sản xuất này giúp giảm thiểu các thành phần rời rạc, kiểm soát hình dạng của pallet, tạo ra các thiết kế có thể lồng vào nhau và tận dụng mùn cưa, dăm gỗ, sợi gỗ tái chế và các chất cặn chế biến gỗ thích hợp khác.
Tuy nhiên, đối với người mua và nhà sản xuất pallet, việc tạo hình pallet gỗ đúc thành công phụ thuộc vào nhiều điều hơn là chỉ đơn giản là tăng áp lực ép. Độ ẩm nguyên liệu, phân bố hạt, chất kết dính hóa học, nhiệt độ khuôn, trọng lượng điện tích, hình dạng khuôn, thời gian lưu hóa và làm mát đều tương tác với nhau.
Hướng dẫn này giải thích những cân nhắc kỹ thuật chính liên quan đến việc thiết kế và sản xuất pallet gỗ đúc cho các ứng dụng hậu cần và xuất khẩu.
1. Quy trình sản xuất Pallet gỗ đúc và các thông số hình dạng quan trọng
Một dòng pallet đúc điển hình tuân theo trình tự được kiểm soát:
Chuẩn bị nguyên liệu thô → Nghiền và sàng lọc → Sấy khô và điều hòa độ ẩm → Trộn keo → Cân điện tích → Đổ đầy khuôn → Ép nóng → Bảo dưỡng → Đúc khuôn → Làm mát → Kiểm tra
Chuẩn bị nguyên liệu thô
Dăm gỗ, mùn cưa, phoi bào và gỗ tái chế thường cần được xử lý thành dạng phân bố hạt đồng nhất hợp lý trước khi đúc.
Các mảnh quá lớn có thể ngăn cản việc lấp đầy khoang đồng đều, trong khi tỷ lệ hạt mịn quá mức có thể làm tăng nhu cầu chất kết dính và giảm tính thấm trong quá trình ép nóng.
Kiểm soát độ ẩm là đặc biệt quan trọng. Các quy trình sản xuất gỗ đúc đã được công bố thường sử dụng vật liệu có độ ẩm dưới khoảng 10%, mặc dù một số hệ thống chất kết dính và quy trình sản xuất hoạt động ở các mức độ khác nhau. Do đó, giá trị tối ưu nên được thiết lập thông qua thử nghiệm thay vì sao chép từ dây chuyền sản xuất khác.
Windows phát triển điển hình
Các giá trị sau đây phải được coi là điểm khởi đầu để phát triển quy trình, không phải thông số kỹ thuật chung .
| Tình trạng nguyên liệu | Phạm vi độ ẩm bắt đầu | Nhiệt độ khuôn | Áp lực hình thành hiệu quả | Chu kỳ phát triển điển hình |
| Mùn cưa mịn/sợi gỗ | 5–10% | 150–200°C | 2–5 MPa | 2–6 phút |
| Hạt gỗ tái chế hỗn hợp | 6–10% | 160–210°C | 2,5–5 MPa | 3–8 phút |
| Mảnh/sợi thô hơn | Phụ thuộc vào chất kết dính | 150–220°C | 2–5 MPa | 3–10 phút |
Các quá trình đúc gỗ trong lịch sử báo cáo nhiệt độ đúc xung quanh 150–220°C , áp suất xấp xỉ 20–80 kg/cm2 và thời gian đúc từ vài giây đến vài phút. Các hệ thống sợi gỗ đúc khác sử dụng khoảng 300–700 psi với chu kỳ ép khoảng 2–10 phút , tùy thuộc vào độ dày, mật độ, độ ẩm và chất kết dính.
Điểm quan trọng là Riêng loài gỗ không nên xác định cài đặt máy ép . Kích thước hạt, mật độ khối, chất kết dính, độ dày pallet, độ sâu của gân, thiết kế khuôn và phân bổ điện tích thường quan trọng như nhau.
Giám sát sản xuất được đề xuất
Đối với dây chuyền mới, các điểm kiểm tra QC hữu ích bao gồm:
- Độ ẩm nguyên liệu: mỗi lô đến và ít nhất một giờ trong quá trình sản xuất
- Liều lượng chất kết dính: mỗi lô công thức
- Trọng lượng sạc: các sản phẩm đầu tiên và kiểm tra định kỳ trong mỗi ca
- Nhiệt độ khuôn: ghi liên tục
- Áp suất ép và thời gian dừng: được ghi lại cho mỗi chu kỳ có ghi dữ liệu PLC
- Kích thước quan trọng: bài viết đầu tiên cộng với lấy mẫu trong quá trình theo lịch trình
- Trọng lượng pallet: lấy mẫu SPC định kỳ để xác định sự thay đổi điện tích
- Thử tải phá hủy: theo kế hoạch thẩm định sản xuất đã được phê duyệt
Tối ưu hóa quy trình nên sử dụng các kết quả kiểm tra kích thước, mật độ, độ ẩm và tải trọng thực tế để xác định khoảng thời gian sản xuất có thể chấp nhận được.
2. Thiết kế khuôn và dụng cụ cho pallet gỗ đúc có thể lồng vào nhau
Khuôn mẫu quyết định nhiều điều hơn là hình dáng của pallet. Nó điều khiển dòng nguyên liệu, độ cứng kết cấu, hiệu quả lồng ghép, khả năng tiếp cận ngã ba, mật độ cục bộ và độ tin cậy khi tháo khuôn .
Các yếu tố thiết kế quan trọng bao gồm:
góc nháp
Các bức tường thẳng đứng và chân pallet sâu đòi hỏi phải có đủ gió lùa để thoát ra khỏi khuôn một cách sạch sẽ. Một thiết kế sơ bộ có thể bắt đầu xung quanh 1–3 độ , với lực kéo bổ sung được xem xét cho các đặc điểm làm tổ sâu hơn hoặc các bề mặt dễ bị dính.
Xương sườn và cốt thép
Thay vì chỉ làm cho toàn bộ pallet dày hơn, việc gia cố nên tập trung xung quanh:
- khu vực ngã ba;
- chân pallet;
- chuyển tiếp boong;
- vùng có mômen uốn cao;
- đường truyền tải giữa sàn và các giá đỡ.
Chuyển tiếp mượt mà và bán kính bên trong rộng rãi giúp giảm nồng độ ứng suất và cải thiện dòng nguyên liệu.
Hình học lồng nhau
Đối với các pallet có thể lồng vào nhau, kỹ sư nên kiểm tra:
khoảng trống ở tầng trên chân côn độ sâu làm tổ khoảng trống tách chiều cao pallet xếp chồng lên nhau
Một pallet lồng quá chặt có thể khó tách ra sau khi lưu kho, đồng thời giải phóng mặt bằng quá mức sẽ gây lãng phí khối lượng vận chuyển.
Thông gió và dòng vật liệu
Các khoang sâu có thể giữ hơi hoặc ngăn vật liệu tiếp cận các góc. Do đó, việc thông hơi khuôn, phân phối thức ăn và vị trí điện tích cục bộ phải được đánh giá trước khi hoàn thiện công cụ sản xuất.
Các tệp kỹ thuật hữu ích thường bao gồm:
- BƯỚC
- IGES
- Parasolid
- DXF cho hồ sơ 2D và bản vẽ kiểm tra
Trước khi chế tạo khuôn sản xuất hoàn chỉnh, nhà sản xuất có thể sử dụng Các mô hình hình học được in 3D, các phần chèn nguyên mẫu được gia công hoặc các công cụ phát triển bằng nhôm để xác minh kích thước pallet, độ hở của càng nâng, sự lồng ghép và độ vừa vặn của gói hàng.
Một đánh giá thiết kế khuôn mẫu cơ bản nên hỏi:
- Pallet có thể tháo ra mà không làm hỏng xương sườn hoặc chân không?
- Điện tích có thể chạm tới mọi khoang sâu không?
- Các khu vực quan trọng có đủ dày mà không cần vật liệu không cần thiết không?
- Các khu vực bị mòn có thể được thay thế bằng cách sử dụng miếng lót không?
- Các vùng sưởi ấm có được cân bằng không?
- Các lỗ thông hơi và bề mặt khuôn có thể được làm sạch dễ dàng không?
- Có thể đo các kích thước tới hạn bằng cách sử dụng các đồng hồ đo lặp lại được không?
3. Nguyên liệu gỗ, chất kết dính và những cân nhắc tuân thủ của Hoa Kỳ
Chi phí nguyên liệu thô là một trong những điểm hấp dẫn của sản xuất pallet đúc vì các quy trình phù hợp có thể tận dụng mùn cưa, dăm gỗ, dăm gỗ thu hồi và các phế liệu chế biến gỗ sạch khác .
Tuy nhiên, nguyên liệu tái chế phải được kiểm soát.
Các mảnh kim loại, nhựa, sơn, quá nhiều vỏ cây, đất hoặc chất thải bị ô nhiễm hóa học có thể cản trở quá trình đúc và có thể tạo ra các vấn đề về tuân thủ hoặc chất lượng.
Lựa chọn chất kết dính
Các nhóm chất kết dính phổ biến trong các ứng dụng gỗ kỹ thuật bao gồm hệ thống phenolic và chất kết dính gốc isocyanate như MDI.
| Xem xét chất kết dính | Chất kết dính loại phenolic | Chất kết dính loại MDI |
| Chống ẩm | Tốt | Rất tốt |
| Liên kết kết cấu | Tốt | Cao |
| Điều kiện chữa bệnh | Phụ thuộc nhiệt | Caoly formulation dependent |
| Đóng góp formaldehyd | Phải được đánh giá | Không thêm formaldehyde từ chính isocyanate |
| Độ nhạy xử lý | Trung bình | Yêu cầu kiểm soát độ ẩm và xử lý cẩn thận |
| Chi phí | Thường có tính cạnh tranh | Thường cao hơn |
Công thức đúng phải cân bằng độ bền cơ học, khả năng chống ẩm, thời gian xử lý, yêu cầu về khí thải, khả năng tái chế và chi phí.
TSCA Tiêu đề VI và CARB
Một sai lầm phổ biến là tuyên bố rằng mọi pallet gỗ đúc đều được tự động điều chỉnh theo TSCA Tiêu đề VI .
EPA quy định cụ thể các loại sản phẩm gỗ composite bao gồm ván ép gỗ cứng, ván sợi mật độ trung bình và ván dăm , cùng với các thành phẩm hiện hành có chứa các sản phẩm được quản lý đó. Do đó, nhà sản xuất pallet đúc nên xác định xem liệu kết cấu vật liệu cụ thể của mình có nằm trong các định nghĩa quy định hay không thay vì tự động tuyên bố rằng tất cả các pallet đúc đều yêu cầu chứng nhận TSCA Tiêu đề VI.
Đối với các dự án của Hoa Kỳ, các nhóm mua sắm và tuân thủ nên xem xét:
- phân loại nguyên liệu;
- hóa chất kết dính;
- SDS và tài liệu kỹ thuật của nhà cung cấp;
- các yêu cầu hiện hành về formaldehyde;
- tài liệu về nội dung tái chế;
- Yêu cầu tìm nguồn cung ứng FSC hoặc SFI nếu được người mua chỉ định.
ISPM 15 và Gỗ đã qua chế biến
ISPM 15 chủ yếu giải quyết các rủi ro kiểm dịch thực vật từ vật liệu đóng gói bằng gỗ thô được sử dụng trong thương mại quốc tế.
Tiêu chuẩn IPPC không bao gồm bao bì bằng gỗ được sản xuất từ gỗ đã được xử lý theo cách giúp nó không có nguy cơ dịch hại một cách hiệu quả, ví dụ như ván ép được đưa ra làm ví dụ điển hình.
Nguyên tắc gỗ đã qua chế biến này có thể là một lợi thế quan trọng đối với các pallet gỗ ép hoặc khuôn đúc được sản xuất đúng cách. Tuy nhiên, nhà xuất khẩu nên xác nhận việc phân loại pallet cụ thể và yêu cầu của quốc gia đến thay vì chỉ dựa vào tuyên bố tiếp thị.
4. Cắt xén, dung sai kích thước và kiểm tra hiệu suất của pallet
Sau khi tháo khuôn và làm nguội, pallet có thể yêu cầu cắt cạnh, loại bỏ đèn flash, khoan, đánh dấu nhận dạng, chà nhám hoặc các hoạt động hoàn thiện khác.
Đối với sản xuất lặp lại, việc cắt CNC có thể mang lại sự nhất quán:
- chiều dài và chiều rộng của pallet;
- lỗ nĩa;
- hình học góc;
- tính năng định vị;
- các đường cắt tùy chỉnh.
Thay vì áp dụng dung sai gia công chặt chẽ không cần thiết cho toàn bộ pallet, bản vẽ nên xác định kích thước quan trọng đối với chức năng .
Ví dụ: một bản vẽ phát triển có thể nhắm tới khoảng ±1–2 mm trên các kích thước được kiểm soát đã chọn và ±2–3 mm trên các kích thước tổng thể lớn hơn , nhưng dung sai thực tế phải được xác nhận bằng các nghiên cứu về khả năng của khuôn và dữ liệu sản xuất.
Xác thực hiệu suất pallet
Các xét nghiệm quan trọng có thể bao gồm:
- nén tĩnh;
- uốn boong;
- xử lý năng động;
- xử lý xe nâng;
- chống va đập hoặc rơi;
- xếp chồng ổn định;
- mô phỏng giá đỡ trong đó pallet được thiết kế để sử dụng giá đỡ;
- thử nghiệm điều hòa độ ẩm.
hiện tại ISO 8611-1:2025 quy định các phương pháp đánh giá các pallet phẳng mới, bao gồm thử nghiệm tải trọng danh nghĩa, thử nghiệm tải trọng làm việc tối đa và so sánh độ bền. ISO 8611-2:2025 giải quyết các yêu cầu về hiệu suất và lựa chọn thử nghiệm.
Đối với các ứng dụng của Hoa Kỳ, ASTM D1185-98a(2025) cung cấp các phương pháp thử nghiệm nén tĩnh, uốn và động cho các pallet được sản xuất từ các vật liệu bao gồm gỗ nguyên khối và gỗ tổng hợp. ASTM cũng khuyến nghị thử nghiệm tại hiện trường để xác minh hiệu suất trong môi trường phân phối dự định.
Đối với khách hàng sử dụng chung Diện tích pallet 48 × 40 in Hoa Kỳ , tính tương thích cũng cần được kiểm tra đối với xe nâng, xe nâng pallet, băng tải, giá đỡ, hệ thống quấn căng và tự động hóa kho hàng của khách hàng.
5. Mở rộng quy mô sản xuất Pallet đúc: Chi phí, công suất và khắc phục sự cố
Một nguyên mẫu thành công không tự động tạo ra một dây chuyền sản xuất tiết kiệm.
Khi mở rộng quy mô từ sản xuất thử nghiệm sang nhiều ca, nhà sản xuất nên theo dõi:
thời gian chu kỳ, thời gian hoạt động, tính sẵn có của khuôn, thời gian chuyển đổi, công suất máy sấy, khả năng trộn chất kết dính, nhân công, tỷ lệ phế liệu và thời gian làm mát.
Một mô hình chi phí đơn vị đơn giản có thể được viết như sau:
Đơn giá = Nguyên liệu gỗ Chất kết dính Năng lượng Lao động Bảo trì Khuôn phế liệu Khấu hao thiết bị
Về đầu tư khuôn mẫu:
Chi phí khuôn trên mỗi Pallet = Tổng đầu tư khuôn → Sản lượng trọn đời dự kiến
Do đó, một mô hình sản xuất nên bao gồm:
| Chi phí / Production Variable | đầu vào |
| Thời gian chu kỳ nhấn | phút/chu kỳ |
| Sâu răng trên mỗi khuôn | chiếc |
| Giờ hoạt động | giờ/ngày |
| OEE | % |
| Ngày làm việc | ngày/năm |
| Sản xuất hàng năm | pallet/năm |
| Tiêu thụ gỗ | kg/pallet |
| Tiêu thụ chất kết dính | kg/pallet |
| Điện/nhiệt năng | mỗi pallet |
| Tỷ lệ phế liệu | % |
| Đầu tư khuôn mẫu | USD |
| Tuổi thọ khuôn dự kiến | chu kỳ |
Điều này cho phép người mua so sánh tính kinh tế của một máy ép với nhiều khuôn, nhiều máy ép hoặc mức độ tự động hóa cao hơn.
Các khuyết tật đúc phổ biến
| khiếm khuyết | Nguyên nhân có thể | Kiểm tra đầu tiên | Hành động khắc phục |
| Điền chưa đầy đủ | Sạc không đủ hoặc phân phối kém | Trọng lượng sạc | Vị trí sạc cân bằng lại |
| Khoảng trống bề mặt | Độ ẩm hoặc chất kết dính không nhất quán | Độ ẩm và trộn | Sấy và trộn đúng cách |
| Warpage | Làm nóng hoặc làm mát không đều | Bản đồ nhiệt độ khuôn | Cân bằng sưởi ấm và làm mát |
| xương sườn yếu | Dòng nguyên liệu kém | Làm đầy khoang xương sườn | Sửa đổi hình dạng phân bố hoặc khuôn |
| Phân tách | Chữa bệnh không đầy đủ | Chu trình và chất kết dính | Điều chỉnh điều kiện chữa bệnh |
| đèn flash quá mức | Sạc quá mức hoặc mòn khuôn | Bề mặt đóng | Giảm phí hoặc khuôn dịch vụ |
Dữ liệu xu hướng nên được sử dụng bất cứ khi nào có thể. Việc tăng dần trọng lượng pallet, độ chớp cháy, sự thay đổi nhiệt độ hoặc độ lệch kích thước có thể cho thấy vấn đề về quy trình trước khi xảy ra lỗi lớn.
Phát triển Pallet gỗ đúc tùy chỉnh với Ronsun
Thiết kế pallet đúc hiệu quả nhất bắt đầu từ ứng dụng hậu cần thực tế.
Khi thảo luận về một dự án pallet mới với Công ty TNHH Xuất nhập khẩu Ronsun , thông tin hữu ích bao gồm:
- chiều dài, chiều rộng và chiều cao pallet yêu cầu;
- yêu cầu tải tĩnh và động;
- lối vào bằng xe nâng và kích nâng pallet;
- điều kiện lưu trữ trên sàn, ngăn xếp hoặc giá đỡ;
- yêu cầu làm tổ;
- điểm đến xuất khẩu;
- khối lượng mua hàng năm;
- yêu cầu về môi trường hoặc hàm lượng tái chế;
- yêu cầu kiểm tra hoặc tài liệu tuân thủ.
Ronsun có thể làm việc với người mua để đánh giá các thông số kỹ thuật của pallet, cấu trúc pallet đúc, các lựa chọn vật liệu, yêu cầu về mẫu và nhu cầu của dự án tùy chỉnh.
Để tìm nguồn cung ứng pallet gỗ đúc tùy chỉnh hoặc đánh giá kỹ thuật, hãy liên hệ Công ty TNHH Xuất nhập khẩu Ronsun thông qua ronsun-ecopallet.com với bản vẽ pallet, tải mục tiêu, ứng dụng và khối lượng mua dự kiến.
Câu hỏi thường gặp
Áp suất, nhiệt độ và thời gian chu kỳ nào thường được sử dụng cho pallet gỗ đúc?
Các quy trình sản xuất gỗ đúc đã được công bố bao gồm nhiều phạm vi, nhưng khoảng 150–220°C, 2–5 MPa và vài phút mỗi chu kỳ có thể được sử dụng làm tài liệu tham khảo phát triển ban đầu. Các thông số cuối cùng phải được xác nhận đối với nguyên liệu thô, chất kết dính, độ dày và khuôn cụ thể.
Khuôn pallet gỗ đúc có thể lồng vào nhau nên được thiết kế như thế nào?
Khuôn phải tính đến góc nghiêng, chân côn, khoảng hở lồng, gân gia cố, hình học lối vào càng nâng, dòng nguyên liệu, lỗ thông hơi, tính đồng nhất của quá trình gia nhiệt và quá trình đổ khuôn.
Chất kết dính nào là tốt nhất cho các ứng dụng pallet đúc của Hoa Kỳ?
Không có chất kết dính tốt nhất. Các hệ thống dựa trên MDI có thể cung cấp liên kết chống ẩm mạnh mẽ, trong khi hệ thống phenolic được thiết lập tốt cho gỗ được thiết kế bền bỉ. Việc lựa chọn nên xem xét hiệu suất, điều kiện quy trình, lượng khí thải, chi phí và khả năng áp dụng quy định.
Những tiêu chuẩn nào được sử dụng để kiểm tra khả năng chịu tải của pallet đúc?
Các tài liệu tham khảo phổ biến bao gồm ISO 8611-1:2025, ISO 8611-2:2025 và ASTM D1185-98a(2025) . Trình tự thử nghiệm thích hợp phụ thuộc vào môi trường xử lý và bảo quản dự định.
ROI của pallet đúc được tính như thế nào?
Trước tiên hãy ước tính sản lượng hàng năm, sau đó tính toán nguyên liệu thô, chất kết dính, nhân công, năng lượng, bảo trì, phế liệu, khấu hao thiết bị và khấu hao khuôn trên mỗi pallet. So sánh chi phí đơn vị thu được với chi phí mua pallet và hậu cần hiện tại.
Các khuyết tật pallet đúc phổ biến nhất là gì?
Các vấn đề điển hình bao gồm việc lấp đầy khoang không hoàn chỉnh, khoảng trống trên bề mặt, chớp sáng quá mức, gân yếu, tách lớp, dính và cong vênh. Việc khắc phục sự cố nên bắt đầu với trọng lượng phí, độ ẩm, liều lượng chất kết dính, nhiệt độ khuôn, lịch sử áp suất và điều kiện làm mát.