Giảm trọng lượng pallet có thể giảm mức tiêu thụ nguyên liệu, đơn giản hóa việc xử lý và giảm khối lượng bao bì được vận chuyển trong mỗi lô hàng. Nhưng đối với pallet gỗ đúc, việc giảm nhẹ không chỉ đơn giản là vấn đề sử dụng ít chất xơ. Di chuyển vật liệu khỏi vị trí không đúng và kết quả có thể là độ lệch sàn quá mức, chân yếu, khu vực tiếp cận càng nâng bị hư hỏng hoặc hiệu suất xếp chồng giảm.
Do đó, thách thức về mặt kỹ thuật trở nên chính xác hơn: các nhà sản xuất cần loại bỏ khối lượng không cần thiết trong khi vẫn bảo toàn được vật liệu và cấu trúc hỗ trợ cần thiết ở những khu vực chịu áp lực cao. Hình dạng khuôn, phân bố mật độ, chuẩn bị hạt gỗ, liều lượng chất kết dính, trọng lượng nạp và các thông số ép nóng đều góp phần vào sự cân bằng độ bền và trọng lượng cuối cùng.
Nguyên tắc cốt lõi: Mục tiêu không phải là sản xuất pallet nhẹ nhất có thể. Đó là sản xuất pallet nhẹ nhất đáp ứng nhất quán các yêu cầu về hiệu suất của ứng dụng hậu cần dự kiến.
Trọng lượng pallet là mục tiêu kỹ thuật, không chỉ là mục tiêu tiết kiệm vật liệu
Mỗi kg được thêm vào pallet đều có hậu quả. Trọng lượng lớn hơn thường có nghĩa là nhiều sợi gỗ và chất kết dính hơn, chi phí vật liệu bổ sung và khối lượng bao bì vận chuyển qua chuỗi cung ứng nhiều hơn. Đối với các lô hàng gần đạt đến giới hạn tải trọng của xe tải hoặc container, trọng lượng bì của pallet cũng có thể làm giảm lượng hàng hóa có thể bán được có thể vận chuyển.
Cực đoan ngược lại tạo ra một vấn đề khác. Một pallet đã được làm nhẹ đi nhiều vẫn có thể trông chấp nhận được trong khi có biểu hiện bị uốn cong quá mức dưới tải, điểm yếu cục bộ xung quanh chân hoặc không đủ khả năng chống lại việc xử lý xe nâng nhiều lần.
Đây là lý do tại sao việc phát triển pallet đúc ngày càng tập trung vào hiệu quả sức mạnh trên trọng lượng thay vì chỉ cân nặng. Các nhà sản xuất xác định hiệu suất kết cấu cần thiết cho ứng dụng và sau đó làm việc ngược lại để tối ưu hóa việc sử dụng vật liệu.
Quá nặng Tiêu thụ vật liệu cao hơn Khối lượng vận chuyển cao hơn Mật độ có thể không cần thiết
TỐI ƯU HÓA
Quá nhẹ Rủi ro lệch cao hơn Cấu trúc cục bộ yếu Giảm độ bền xử lý
Thiết kế chính xác cũng phụ thuộc vào cách hỗ trợ pallet. Một pallet nằm hoàn toàn trên sàn sẽ chịu các ứng suất khác nhau so với một pallet được đỡ trên dầm giá nhà kho hoặc được xử lý nhiều lần bằng xe nâng. Vì lý do này, việc giảm trọng lượng phải luôn được đánh giá dựa trên các điều kiện tải và xử lý đã xác định.
Hình học khuôn xác định nơi thực sự cần vật liệu
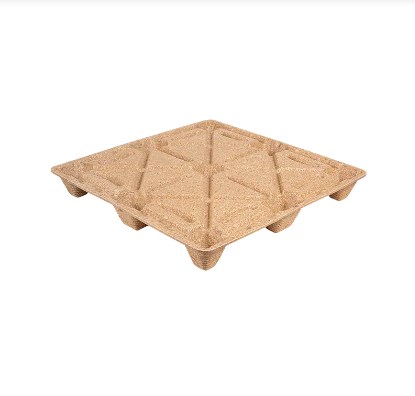
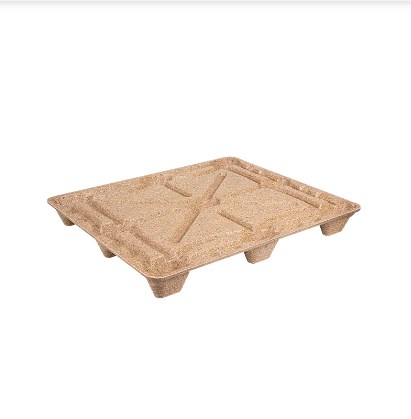
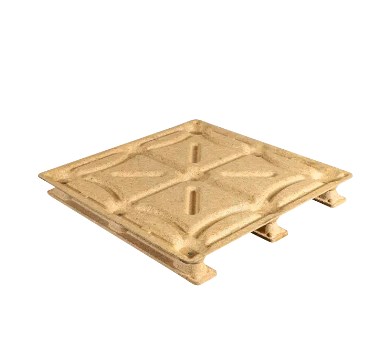
Một trong những đặc điểm quan trọng của sản xuất pallet gỗ đúc là pallet có thể được hình thành như một cấu trúc ba chiều tích hợp. Thay vì chỉ dựa vào các tấm và khối đồng nhất, các kỹ sư có thể tạo các đường gân, chân, các phần chuyển tiếp cong và các khu vực tiếp cận càng nâng được gia cố trực tiếp trong khuôn.
Điều này giúp có thể đặt nhiều vật liệu hơn ở những nơi có nhu cầu kết cấu cao và giảm bớt những vật liệu không cần thiết ở những nơi có ứng suất thấp hơn.
| Khu vực pallet | Nhu cầu cơ khí sơ cấp | Chiến lược kiểm soát cân nặng điển hình |
| Trung tâm boong | Tải trọng hàng hóa uốn và phân phối | Sử dụng các đường gân hoặc đường viền để tăng độ cứng mà không tăng độ dày đồng đều |
| bàn chân | Nén, xếp chồng và tác động cục bộ | Duy trì đủ vật liệu và mật độ địa phương |
| Khu vực ngã ba | Xử lý và tác động lặp đi lặp lại | Củng cố hình học xung quanh các vùng tiếp xúc |
| Góc | Xử lý tác động và căng thẳng cục bộ | Duy trì độ dày được kiểm soát và chuyển tiếp mượt mà |
| Bề mặt ứng suất thấp | Nhu cầu cơ cấu hạn chế | Xóa khối lượng không cần thiết khi quá trình kiểm tra xác nhận rằng nó an toàn |
Sườn có thể tăng thêm độ cứng mà không cần thêm độ dày toàn bộ sàn
Tăng độ dày của toàn bộ sàn pallet là một cách đơn giản để thêm vật liệu, nhưng hiếm khi là cách hiệu quả nhất để tăng độ cứng. Các gân được đặt đúng vị trí có thể tăng độ sâu tiết diện của kết cấu và cải thiện khả năng chống uốn trong khi tập trung vật liệu dọc theo các đường tải trọng quan trọng.
Nguyên lý tương tự được sử dụng rộng rãi trong các bộ phận công nghiệp đúc khuôn: hình học thực hiện một phần công việc kết cấu nên vật liệu không phải thực hiện tất cả công việc đó chỉ thông qua khối lượng.
Bàn chân và vùng chuyển tiếp không thể được làm sáng một cách bừa bãi
Chân pallet mang tải trọng tập trung và chuyển những tải trọng đó vào boong. Do đó, các khu vực nối chân, sườn và boong chính có thể chịu ứng suất cục bộ cao.
Nếu trọng lượng nhẹ tạo ra sự thay đổi độ dày đột ngột hoặc không đủ vật liệu xung quanh các chuyển tiếp này, thì pallet có thể phát triển các vùng yếu ngay cả khi mật độ trung bình của nó vẫn ở mức chấp nhận được. Các chuyển tiếp tròn, bán kính thích hợp và cốt thép cục bộ được kiểm soát có thể giúp phân bổ ứng suất hiệu quả hơn.
Bài học thiết kế: Loại bỏ 500 gram khỏi khu vực sàn ứng suất thấp có thể có rất ít ảnh hưởng đến hiệu suất. Việc loại bỏ cùng một lượng từ phần chuyển tiếp chân hoặc sườn quan trọng có thể gây ra hậu quả lớn hơn về mặt cấu trúc.
Kiểm soát mật độ cũng quan trọng như hình học pallet
Trọng lượng pallet có liên quan chặt chẽ đến khối lượng đúc và mật độ vật liệu. Ngay cả khi hai pallet đến từ cùng một khuôn, những thay đổi về trọng lượng nạp, độ ẩm, cách đóng gói hạt hoặc cách ép có thể tạo ra trọng lượng thành phẩm khác nhau.
Mật độ cao hơn thường cải thiện sự tiếp xúc của hạt và có thể tăng độ cứng cấu trúc, nhưng mật độ tối đa hóa không tự động được mong muốn. Mật độ quá cao làm tăng mức tiêu thụ nguyên liệu thô và khối lượng pallet và có thể mang lại ít giá trị bổ sung sau khi đã đạt được hiệu suất yêu cầu.
Ở đầu kia của phạm vi, mật độ không đủ có thể dẫn đến độ xốp quá mức, liên kết cục bộ kém, độ lệch cao hơn và giảm khả năng chống va đập.
Nguyên tắc tối ưu hóa trọng lượng Nhắm mục tiêu mật độ ổn định thấp nhất liên tục đáp ứng hiệu suất kết cấu cần thiết của pallet.
Mật độ trung bình không nói lên toàn bộ câu chuyện
Hai pallet có thể có trọng lượng thành phẩm giống hệt nhau nhưng hoạt động khác nhau do vật liệu của chúng được phân bổ khác nhau.
Hãy xem xét hai pallet có khối lượng bằng nhau. Đầu tiên, đủ vật liệu được tập trung xung quanh bàn chân, xương sườn và các cấu trúc chịu lực khác. Trong trường hợp thứ hai, vật liệu dư thừa vẫn còn ở những khu vực chịu áp lực thấp trong khi bàn chân tương đối không được lấp đầy. Các thang đo hiển thị cùng một số lượng, nhưng hiệu quả cấu trúc của chúng là khác nhau.
Vì lý do này, nhà sản xuất cần phải kiểm soát cả mật độ tổng thể và phân bố mật độ cục bộ . Việc nạp khuôn, lưu lượng hạt và ép đều đặn là điều cần thiết để đạt được sự cân bằng này.
Kích thước hạt ảnh hưởng đến hiệu quả sử dụng vật liệu
Phế liệu gỗ tái chế được sử dụng làm pallet đúc có thể chứa các hạt có kích thước và hình dạng khác nhau. Sự phân bố đó ảnh hưởng đến mức độ dễ dàng của vật liệu lấp đầy khuôn, mật độ các hạt đóng gói với nhau và lượng chất kết dính cần thiết để tạo ra cấu trúc ổn định.
Các hạt quá khổ có thể làm cho các phần mỏng khó lấp đầy
Các hạt lớn có thể không phân bố dễ dàng vào các gân, góc hẹp hoặc các chi tiết đúc sâu. Việc lấp đầy kém có thể tạo ra các khoảng trống hoặc các khu vực có mật độ thấp, khiến các nhà sản xuất phải bù đắp bằng cách tăng trọng lượng tổng thể của điện tích. Điều đó làm tăng thêm khối lượng mà không nhất thiết phải giải quyết được vấn đề thực sự.
Tiền phạt quá mức có thể làm tăng nhu cầu về chất kết dính
Các hạt rất mịn có diện tích bề mặt cao so với khối lượng của chúng. Khi tỷ lệ hạt mịn tăng lên đáng kể, nhu cầu về chất kết dính và hành vi xử lý có thể thay đổi. Do đó, công thức được thiết kế để phân phối một hạt có thể trở nên kém hiệu quả hơn nếu nguyên liệu thô chuyển sang vật liệu mịn hơn nhiều.
| Tình trạng nguyên liệu | Hiệu quả sản xuất có thể có | Hậu quả cân nặng có thể xảy ra |
| Quá nhiều hạt quá khổ | Lấp đầy kém ở các khu vực chi tiết | Phí bổ sung có thể được sử dụng để bù đắp |
| Phạt tiền quá mức | Diện tích bề mặt cao hơn và nhu cầu chất kết dính khác nhau | Khả năng tăng nhựa hoặc mật độ |
| Hỗn hợp hạt có độ biến thiên cao | Thay đổi mật độ khối giữa các lô | Trọng lượng pallet thành phẩm trở nên kém ổn định hơn |
| Phân phối hạt được kiểm soát | Đổ đầy và nén dễ dự đoán hơn | Sạc ổn định hơn và trọng lượng thành phẩm |
Do đó, mục tiêu không phải là xác định một kích thước hạt phổ quát cho mỗi pallet đúc. Các nhà sản xuất thiết lập sự phân bổ kích thước hạt phù hợp với hình dạng khuôn cụ thể, hệ thống chất kết dính, điều kiện ép và hiệu suất pallet được yêu cầu.
Tối ưu hóa chất kết dính có thể giảm khối lượng nhưng quá ít sẽ tạo ra khoản tiết kiệm sai lầm
Chất kết dính cũng góp phần vào tổng khối lượng và chi phí của pallet. Giảm liều lượng chất kết dính có vẻ là một chiến lược giảm nhẹ dễ dàng, nhưng mối quan hệ giữa hàm lượng chất kết dính và hiệu suất không phải là tuyến tính.
Nếu mức chất kết dính giảm xuống dưới phạm vi xử lý được xác nhận, nhà sản xuất có thể thấy liên kết bên trong giảm, độ nhạy cao hơn với độ ẩm, hiệu suất va đập yếu hơn hoặc tỷ lệ phế liệu tăng lên. Bất kỳ khoản tiết kiệm vật liệu nhỏ nào cũng có thể nhanh chóng biến mất nếu có thêm nhiều pallet không được kiểm tra hoặc hoạt động kém.
Phân phối tốt hơn có thể có giá trị hơn nhiều chất kết dính
Một thách thức chung của quy trình là sự phân bố chất kết dính không đồng đều. Một số vùng của hỗn hợp sợi có thể trở nên giàu nhựa trong khi những vùng khác không có đủ chất kết dính. Việc tăng tổng liều lượng chất kết dính có thể che giấu một phần vấn đề, nhưng nó không giải quyết được tình trạng thiếu đồng nhất cơ bản.
Độ ẩm sợi ổn định hơn, sự phân bố hạt được kiểm soát, độ nhớt keo ổn định và sự trộn hiệu quả có thể cho phép các nhà sản xuất đạt được sự liên kết đáng tin cậy mà không cần sử dụng quá nhiều nhựa làm giới hạn an toàn.
Hiệu quả sử dụng vật liệu không chỉ đến từ việc giảm thông số kỹ thuật. Cải thiện tính nhất quán của quy trình có thể làm giảm nhu cầu về chất xơ và chất kết dính dư thừa đã được thêm vào trước đó để bù đắp cho sự thay đổi trong sản xuất.
Kiểm soát trọng lượng nạp ngăn chặn cả pallet quá cân và pallet yếu
Trước khi ép nóng, một lượng sợi và chất kết dính đã chuẩn bị sẵn sẽ được đưa vào khuôn. Điều này thường được gọi là phí. Tính nhất quán của khoản phí này có ảnh hưởng trực tiếp đến trọng lượng pallet thành phẩm.
Việc sạc quá mức có thể tạo ra một pallet quá cân, tăng mức tiêu thụ vật liệu và góp phần gây ra hiện tượng nhấp nháy xung quanh các khu vực phân khuôn. Điện tích không đủ có thể tạo ra sự lấp đầy không đầy đủ, các đường gân mỏng, bàn chân yếu hoặc các vùng có mật độ thấp.
Chuẩn bị nguyên liệu → Trộn chất kết dính → Phí đo → ép nóng → Trọng lượng pallet đã hoàn thành
Việc định lượng dựa trên trọng lượng đặc biệt hữu ích khi sử dụng sợi tái chế vì mật độ khối có thể thay đổi giữa các lô nguyên liệu. Thể tích phễu chứa khối lượng nhất định ngày hôm qua có thể chứa khối lượng khác ngày hôm nay nếu kích thước hạt, độ ẩm hoặc độ nén thay đổi.
Trọng lượng pallet thành phẩm cũng là một tín hiệu sản xuất
Các nhà sản xuất có thể sử dụng trọng lượng thành phẩm nhiều hơn thông số kỹ thuật của sản phẩm. Nó có thể hoạt động như một chỉ báo kiểm soát quá trình sớm.
Nếu các pallet từ cùng một khuôn dần dần trở nên nặng hơn, nguyên nhân có thể bao gồm việc tăng trọng lượng nạp, thay đổi độ ẩm, mật độ khối nguyên liệu khác nhau hoặc lượng chất kết dính bổ sung cao hơn. Nếu sự thay đổi trọng lượng tăng đột ngột, điều đó có thể cho thấy việc chuẩn bị nguyên liệu trước đó đã trở nên kém ổn định hơn.
| Xu hướng cân nặng | Khu vực có thể điều tra |
| Cân nặng trung bình tăng dần | Cài đặt phí, độ ẩm, liều lượng chất kết dính hoặc mật độ nguyên liệu |
| Cân nặng trung bình giảm dần | Sạc thiếu, thay đổi dòng nguyên liệu hoặc hiệu chuẩn định lượng |
| Sự thay đổi trọng lượng ngày càng tăng | Tính nhất quán của nguyên liệu, sự thay đổi độ ẩm hoặc sự không ổn định về liều lượng |
| Cân nặng đúng nhưng kết quả xét nghiệm yếu hơn | Phân bố mật độ, điều kiện liên kết hoặc áp suất thay vì tổng khối lượng |
Ép nóng quyết định liệu ít vật liệu hơn có thể hoạt động đáng tin cậy hay không
Thiết kế nhẹ phụ thuộc vào quá trình đúc ổn định. Ngay cả một pallet được thiết kế tốt với vật liệu được chuẩn bị cẩn thận cũng có thể mất hiệu suất nếu áp suất, nhiệt độ hoặc thời gian xử lý thay đổi ngoài khoảng thời gian sản xuất đã được xác nhận.
Áp lực
Kiểm soát sự cố kết, tiếp xúc hạt và mật độ cấu trúc cuối cùng. Áp lực không đủ có thể để lại các khu vực cố kết kém.
Nhiệt độ
Ảnh hưởng đến quá trình xử lý chất kết dính, đặc tính của sợi gỗ và chuyển động của hơi ẩm trong chu trình đúc.
Thời gian dừng
Cung cấp thời gian để củng cố và xử lý chất kết dính. Không đủ thời gian có thể khiến liên kết bên trong không hoàn chỉnh.
Độ ẩm
Tương tác với quá trình truyền nhiệt, làm dẻo sợi và tạo hơi trong quá trình ép.
Mối quan hệ này giải thích tại sao việc giảm vật liệu thường phải theo sau quá trình ổn định hơn là trước nó. Nếu nhà sản xuất giảm trọng lượng nạp trước khi độ ẩm, nhiệt độ và liều lượng được kiểm soát thì sự thay đổi trong sản xuất tự nhiên có thể đẩy một số pallet xuống dưới ngưỡng hiệu suất yêu cầu.
Một cách tiếp cận đáng tin cậy hơn là thiết lập một đường cơ sở ổn định, giảm trọng lượng trong các bước được kiểm soát, kiểm tra pallet kết quả và xác định điểm mà tại đó việc giảm thêm vật liệu bắt đầu ảnh hưởng đến độ cứng, độ bền hoặc hiệu suất xử lý.
Cách các nhà sản xuất xác minh rằng pallet nhẹ hơn vẫn đủ bền
Một thiết kế nhẹ hơn không nên được chấp thuận chỉ dựa vào hình thức bên ngoài hoặc tính toán tiết kiệm trọng lượng. Hiệu suất phải được xác minh trên pallet đã hoàn thiện trong điều kiện chất tải đại diện cho ứng dụng dự định.
ISO 8611-1:2025 cung cấp các phương pháp thử để đánh giá các pallet phẳng mới và nhóm các phương pháp xoay quanh thử tải danh nghĩa, thử tải trọng làm việc tối đa và so sánh độ bền. ISO 8611-2:2025 đề cập đến các yêu cầu về hiệu suất để thiết lập tải trọng danh nghĩa và lựa chọn các thử nghiệm cho các môi trường xử lý khác nhau.
Các tiêu chuẩn này cũng củng cố một nguyên tắc kỹ thuật quan trọng: thử nghiệm tải trọng trong phòng thí nghiệm không loại bỏ giá trị của việc xác nhận một thiết kế pallet cụ thể trong môi trường vận hành thực tế của nó.
Kích thước Xác minh kích thước tổng thể, hình dạng chân, lỗ càng nâng và các tính năng đúc quan trọng.
Trọng lượng đã hoàn thành Xác nhận rằng sản xuất vẫn nằm trong phạm vi sản xuất đã xác định.
Uốn & lệch Đánh giá cách hoạt động của pallet trong các điều kiện hỗ trợ và tải trọng phù hợp.
nén Kiểm tra sự truyền tải qua sàn, chân và các kết cấu xếp chồng.
Xử lý động Đánh giá các áp lực khi vào xe nâng, di chuyển và xử lý thực tế lặp đi lặp lại.
Độ bền Xác định xem việc xử lý lặp lại có làm thay đổi hiệu suất của pallet theo thời gian hay không.
Mỗi thay đổi giảm cân đều có một biến hiệu suất cần được kiểm tra lại
| Thay đổi tối ưu hóa | Những gì nên được xác nhận lại? |
| Giảm độ dày sàn | Độ cứng uốn và độ lệch |
| Giảm tổng trọng lượng sạc | Hiệu suất tải tổng thể và làm đầy khuôn |
| Thay đổi hình dạng sườn | Ứng suất cục bộ và độ cứng của mặt cầu |
| Giảm liều lượng chất kết dính | Hiệu suất liên kết bên trong và độ ẩm |
| Giảm mật độ trung bình | Độ bền va đập, nén và xử lý |
| Thay đổi phân bố hạt | Làm đầy tính nhất quán, sức mạnh và sự thay đổi sản xuất |
Đây cũng là lý do tại sao không nên giải thích xếp hạng tải trọng pallet mà không có ngữ cảnh. Tải tĩnh, xử lý động và các điều kiện được hỗ trợ hoặc giá đỡ có thể đặt ra các yêu cầu rất khác nhau trên cùng một pallet.
Trọng lượng pallet thấp hơn có thể giảm chi phí ngoài nguyên liệu thô
Sau khi duy trì được độ bền cần thiết, trọng lượng pallet thấp hơn có thể mang lại lợi ích ngoài việc tiết kiệm sợi gỗ.
Có thể có nhiều tải trọng hơn trong các lô hàng có trọng lượng giới hạn
Hãy xem xét một lô hàng minh họa sử dụng 1.000 pallet. Nếu tối ưu hóa kỹ thuật giúp mỗi pallet giảm 2 kg mà không thay đổi hiệu suất cần thiết thì lô hàng sẽ vận chuyển khối lượng bì của pallet ít hơn 2.000 kg.
Điều đó không tự động tạo ra sự tiết kiệm cước phí. Nếu xe tải hoặc container đạt đến giới hạn khối lượng từ rất lâu trước giới hạn tải trọng thì lợi ích có thể bị hạn chế. Nhưng trong các lô hàng có trọng lượng hạn chế, trọng lượng bì của pallet thấp hơn có thể mang lại nhiều sức chứa hơn cho hàng hóa thương mại.
Khối lượng thấp hơn có thể đơn giản hóa việc xử lý pallet rỗng
Trọng lượng cũng ảnh hưởng đến chuyển động trước và sau khi pallet chở hàng. Các hoạt động hậu cần lớn có thể xử lý hàng nghìn pallet trống giữa dây chuyền sản xuất, nhà kho và khu vực tập kết. Giảm khối lượng không cần thiết có thể cải thiện hiệu quả xử lý vật liệu khi lặp lại trên khối lượng pallet lớn.
Hiệu quả vật liệu hỗ trợ sản phẩm tiết kiệm tài nguyên hơn
Sử dụng ít chất xơ và chất kết dính hơn cho cùng một chức năng hậu cần cần thiết cũng có thể cải thiện hiệu quả sử dụng nguyên liệu. Tuy nhiên, lợi thế này chỉ tồn tại nếu pallet nhẹ hơn duy trì được hiệu suất dự định và không làm tăng hư hỏng hoặc thay thế sớm.
Tính toán tiết kiệm trọng lượng minh họa
2 kg Giảm trọng lượng mỗi pallet
1.000 Pallet được vận chuyển
2.000 kg Khối lượng bao bì được di chuyển ít hơn
Ví dụ này chỉ minh họa ảnh hưởng của trọng lượng bì của pallet. Tiết kiệm cước phí thực tế phụ thuộc vào giới hạn tải trọng, khối lượng vận chuyển, kích thước pallet và cấu hình vận chuyển.
Mục tiêu không phải là pallet nhẹ nhất mà là pallet hiệu quả nhất
Tối ưu hóa trọng lượng trong sản xuất pallet gỗ đúc cuối cùng là một bài tập về hiệu quả kết cấu. Các nhà sản xuất không thể đạt được độ nhẹ đáng tin cậy chỉ bằng cách loại bỏ chất xơ hoặc giảm liều lượng chất kết dính trên toàn bộ sản phẩm.
Thay vào đó, những thiết kế thành công phối hợp hình học khuôn, vị trí gân, mật độ cục bộ, phân bố hạt, kiểm soát chất kết dính, trọng lượng nạp và điều kiện ép nóng . Vật liệu được bảo quản xung quanh các khu vực chịu tải quan trọng và chỉ được giảm thiểu khi phân tích và thử nghiệm kỹ thuật cho thấy điều đó là không cần thiết.
Kết quả không nên được đánh giá chỉ bằng trọng lượng pallet. Một pallet thực sự hiệu quả sử dụng lượng vật liệu thực tế tối thiểu trong khi vẫn tiếp tục mang lại sự ổn định về kích thước, hiệu suất tải và độ bền xử lý theo yêu cầu của hệ thống hậu cần.
Đánh giá yêu cầu về trọng lượng và tải trọng của Pallet gỗ đúc?
Công ty TNHH Xuất nhập khẩu Ronsun cung cấp giải pháp pallet gỗ đúc cho ngành hậu cần công nghiệp, kho bãi và vận chuyển quốc tế. Thông số kỹ thuật của pallet có thể được đánh giá theo kích thước, trọng lượng hàng hóa, phương pháp xử lý, điều kiện bảo quản và yêu cầu ứng dụng.
Câu hỏi thường gặp
Pallet gỗ đúc nhẹ hơn tự động có độ bền thấp hơn?
Không. Hiệu suất của pallet phụ thuộc vào hình dạng cấu trúc, mật độ cục bộ, sự phân bổ sợi, hiệu suất của chất kết dính và điều kiện sản xuất. Một pallet nhẹ hơn với các gân hiệu quả và các khu vực chịu tải được gia cố phù hợp có thể hoạt động khác với một thiết kế nặng hơn sử dụng vật liệu kém hiệu quả hơn.
Điều gì quyết định trọng lượng của pallet gỗ đúc?
Các yếu tố quan trọng bao gồm kích thước và hình học của pallet, mật độ đúc, trọng lượng sợi, độ ẩm, liều lượng chất kết dính và sự phân bố vật liệu trên khắp khuôn.
Các nhà sản xuất có thể đơn giản giảm lượng sợi gỗ để làm pallet nhẹ hơn không?
Giảm chất xơ mà không thiết kế lại và thử nghiệm có thể tạo ra sự lấp đầy không hoàn chỉnh, các khu vực có mật độ thấp, độ lệch quá mức hoặc chân và gân yếu. Việc giảm trọng lượng phải được thực hiện theo các bước được kiểm soát và sau đó là xác nhận kích thước và hiệu suất.
Xương sườn giúp giảm trọng lượng pallet đúc như thế nào?
Các gân tăng cường độ sâu và độ cứng của kết cấu ở các khu vực được chọn, cho phép nhà sản xuất gia cố các đường dẫn tải quan trọng mà không làm cho toàn bộ sàn pallet dày hơn một cách đồng đều.
Tại sao hai pallet gỗ đúc có trọng lượng như nhau lại có độ bền khác nhau?
Tổng khối lượng không hiển thị vị trí của vật liệu. Sự khác biệt về mật độ cục bộ, hình dạng gân, phân bố chất kết dính, đóng gói hạt và điều kiện ép có thể tạo ra hiệu suất cấu trúc khác nhau đáng kể ở cùng trọng lượng thành phẩm.
Người mua nên so sánh trọng lượng pallet và khả năng chịu tải như thế nào?
Người mua nên xem xét tình trạng tải trọng đã nêu, phương pháp đỡ pallet, độ võng, môi trường xử lý và độ bền thay vì chỉ so sánh khối lượng pallet với một con số tải trọng tiêu đề. Các điều kiện tĩnh, động và giá đỡ có thể đặt ra những yêu cầu rất khác nhau đối với pallet.